 آلة أربكو
ولماذا عنوان «ما فرق القص بالمقص والقطع بالشفرة في الصين؟» سؤال مهم عملياً العامل العامل، أفلام البلاستيك، والورق، والطباعة المعدنية. في خطوط متغيرة، لا يوجد اختيار على شكل الخطوط. بل ترتبط بسمكة المادة، ابتها، وسرعة الخط، ودقة البنية المطلوبة. يعتمد القص بالمقص على شفراتتين قابلتين جرمان بتداخل محمي. مثل ذلك صناعياً ضخماً، يضغط المادة ثم يفصلها لتغطية. على الأغلب يمنح هذا التألق، بعد بضعة تشوهات في المواد السميكة. لكنه يحتاج إلى ضبط دقيق للفجوة والضغط.
تقوم بتقطيع الشفرة، وتستخدم شفرة واحدة لاختراق المادة أو معاينة سطحها. يناسب هذا المنتج، مثل أفلام الرعب وبعض أنواع الورق. تنتج سرعة عالية، وتسمح بتغيير أقراص الأقراص بسرعة. مع ذلك، قد يكون شعرًا خشنًا أو خفيفًا عند اختيار شفرة غير مناسبة. وهنا يبرز السؤال الإنجليزي: ما الفرق بين القطع بالقص والقطع بالشفرة. طبعاً، تختلف النتيجة حسب نوع المادة، وليس حسب اسم التقنية وحدها. يراجع الفني الفافا، وتجربة ثلاثية الأبعاد، ودرجة الحرارة، والإصدار السابق للحكم. وقد ظهرت بيانات محددة، ومع ذلك لا تشرح كل شيء دائمًا. فشل التجربة.. على مادة أخرى. لذلك فهي تستخدم كشخصية مقبولة على تلات فعلية، وقياس عرض المقاعد، وفحص العناصر تحت الإضاءة القوية. كما يجب الرجوع إلى مواصفات المورد، وسجلات الصيانة، ومتطلبات المنتج النهائية. وهذا ما يجعلها تتطور بشكل أسرع، ولكن يجب أن تعتمد على السرعة.
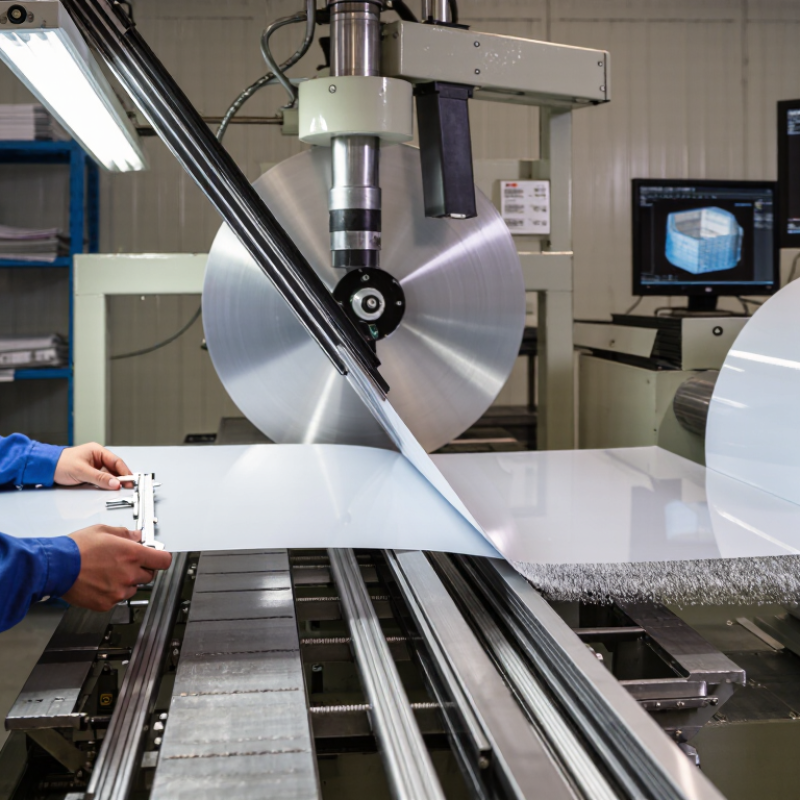
في الصناعات الصناعية الصينية، يشير القص بالمقص إلى فصل المادة بواسطة شفرةتين متقابلتين صرمان حول نقطة ارتكاز. تلتقي الشفرتان، فتضغط على القماش أو الجلد أو الصبغة الليلية حتى يفصل الجزء المطلوب. ويظهر هذا في الورش اليدوية، كما يستخدمه آلات القص الآلية لمعالجة طبقات الأنسجة المتراكمة. يحتاج العامل إلى ضبط الشفرة وقوة الضغط، لأن المفيد غير مفيد قد يسحب المكافأة ويترك أثراً مسنناً.
لدينا قطع شفرة، وتعتمد على شفرة واحدة بضغطة واحدة أو تنجيد سطح المادة. تستخدم خطوط إنتاج الراديو، والألواح الرغوية، والجلود، وبعض مواد الصوت. يمكن تثبيت الاستراتيجيات على رأس التحرك أو تباعاً بشكل مباشر على مسار محدد. تحسن هذه القطعة القطاعية والزوايا المخصصة، وقد تمنح حافة أنظف عند ضبط السرعة والعمق. في المقابل، قد تجر تجارب مع المواد السميكة أو المرنة.
ليس الفرق محصوراً في عدد الشفرات فقط. فاختيار الطريقة يتأثر بنوع المادة، وعدد، وشكل التصميم، ودقة الإنتاج المتضمنة. في بعضنا، تستخدمنا نتيجة لمراحل مختلفة. كما تختلف المصطلحات بين الموردين، لذلك يجب مراجعة تفاعلية وقياس هيكل بعد القطع. هذه خطوة بسيطة، لكنها تمنع تكاليف باهظة.
| بُعد المقارنة | القص بالمقص | قطع الشفرة | الاستخدام النموذجي في الصناعات الصينية |
|---|---|---|---|
| التعريف الأساسي | عملية قص يمر فيها حافتان متقابلتان ببعضهما البعض ويفصلان المادة من خلال الضغط والكسر الموضعي. | عملية قطع يتم فيها اختراق أو تقطيع أو كشط المادة بواسطة حافة حادة على طول مسار محدد. | تُستخدم كلتا الطريقتين على نطاق واسع في صناعة النسيج والتعبئة والتغليف والجلود والورق والإلكترونيات والعزل ومعالجة المعادن الخفيفة. |
| حركة القطع الرئيسية | تُنشئ شفرتان منطقة قص. يتم ضغط المادة أولاً، ثم تتشوه بشكل لدن وتتكسر. | تُنشئ شفرة واحدة أو مجموعة شفرات منطقة قطع أو ثقب ضيقة، وعادةً ما يكون التلامس المعاكس أقل. | تُعد حركة المقص شائعة للمواد الورقية والطبقية؛ بينما تُعد حركة الشفرة شائعة لللفائف والشبكات والأغشية والرغوة والأجزاء المشكلة. |
| المعدات النموذجية | مقصات يدوية، مقصات كهربائية، مقصات المقصلة، مقصات دوارة، وآلات تقطيع صناعية. | قواطع ذات سكاكين مستقيمة، وقواطع ذات سكاكين دوارة، وآلات ذات سكاكين متذبذبة، وراسمات ذات سكاكين سحب، وأنظمة تقطيع الأشرطة. | يعتمد اختيار المعدات على سمك المادة ومرونتها وحجم الإنتاج والشكل الهندسي المطلوب. |
| مواد مناسبة | الصفائح المعدنية، والأقمشة، والجلود، والورق المقوى، والصفائح المطاطية، وغيرها من المواد التي يمكنها تحمل الضغط الموضعي. | الأفلام، والرغوة، والأقمشة غير المنسوجة، ومواد الحشيات، والملصقات، والورق، والصفائح المركبة، والعزل، والبلاستيك المرن. | عادةً ما تتطلب المعادن الصلبة أو السميكة جداً عمليات قطع أو ثقب أو نشر أو ليزر أو قطع بالماء متخصصة بدلاً من ذلك. |
| قوة القطع | تكون أعلى بشكل عام لأن المادة يتم ضغطها بين حافتين قاطعتين ويمكن تثبيتها عبر منطقة قطع أوسع. | غالباً ما تكون أقل بالنسبة للمواد الرقيقة والمرنة، على الرغم من أن القوة تزداد مع زيادة السماكة والكثافة والسطح غير الحاد وزاوية القطع. | تختلف القوة الفعلية بشكل كبير باختلاف خصائص المواد وإعدادات الآلة؛ ولا توجد قيمة قوة واحدة تنطبق على جميع المنتجات. |
| توليد الحرارة | عادة ما ينتج القليل من الحرارة لأن العملية ميكانيكية في المقام الأول ولا تعتمد على الاحتكاك على طول مسار التلامس الطويل. | ينتج عادةً القليل من الحرارة في القطع البطيء أو المتقطع، ولكن الاحتكاك يمكن أن يولد حرارة أثناء القطع المستمر عالي السرعة. | كلا الطريقتين مناسبتان للمواد الحساسة للحرارة عندما يتم التحكم بشكل صحيح في حدة الشفرة وسرعتها وضغطها. |
| جودة الحافة | يمكن أن يوفر حافة نظيفة، ولكن الخلوص المفرط أو عدم المحاذاة قد يتسبب في ظهور نتوءات أو تشوه أو حافة ملفوفة. | يمكن أن يوفر حافة ضيقة ونظيفة، ولكن الشفرة الباهتة أو غير المضبوطة بشكل صحيح قد تتسبب في التمزق أو التلف أو السحق أو التمدد. | يتم التحكم في جودة الحافة من خلال حالة الشفرة، والمسافة الفاصلة، وزاوية القطع، وسطح الدعم، ومعدل التغذية، وبنية المادة. |
| فقدان القطع والمادة | عادة ما ينتج عنه فقدان ضئيل جداً للمواد لأن الشفرات تفصل المواد بفجوة قص ضيقة. | عادة ما يكون فقدان القطع منخفضًا، خاصة مع الشفرة الرقيقة؛ يعتمد الفقدان الدقيق على سمك الشفرة وزاويتها وتصميم القطع. | يمكن أن يؤدي التداخل الفعال والتصميمات المحسّنة إلى تقليل الهدر في إنتاج الملابس والجلود والتعبئة والتغليف والعزل. |
| الدقة البُعدية | مناسب للقطع المستقيمة وعمليات الصفائح المتكررة عند ضبط فجوة الشفرة والموجهات وتثبيت العمل بشكل صحيح. | مناسب للخطوط المستقيمة والمنحنية والمبرمجة عندما يكون مسار الشفرة وتثبيت المواد مستقرين. | قد تتحرك المواد المرنة أو تتمدد، لذا فإن الدقة تعتمد على التثبيت والتعويض بالإضافة إلى قدرة الآلة. |
| القدرة على تشكيل الأشكال | الأنسب للخطوط المستقيمة والشقوق الطويلة والقطع الدوارة أو القطع على غرار المقصلة؛ قد تتطلب الخطوط المعقدة عمليات متعددة. | وهي أنسب للأشكال غير المنتظمة والفتحات الداخلية والقوالب والأنماط التي يتم التحكم فيها رقميًا. | يتم اختيار القطع بالشفرات بشكل متكرر للأجزاء المخصصة أو ذات الدفعات الصغيرة، بينما يعتبر القص فعالاً للأعمال الخطية المتكررة. |
| كفاءة الإنتاج | إنتاجية عالية للقطع الطويلة والمستقيمة والمتكررة ومعالجة كميات كبيرة من الصفائح أو اللفائف. | إنتاجية عالية للقطع المستمر للشبكة والقطع الآلي للمحيط، خاصة عند تقليل تغييرات الأدوات. | يعتمد معدل الإنتاج الفعلي على سرعة التغذية، وطول القطع، وتكديس المواد، ووقت التحميل، ومتطلبات الفحص. |
| صيانة الأدوات | يتطلب الأمر شحذًا ومحاذاة وتزييتًا عند الحاجة، وضبطًا منتظمًا لخلوص الشفرة. | يتطلب الأمر استبدال الشفرة أو شحذها، وتنظيفها، وتركيبها بشكل صحيح، وفحصها للتأكد من عدم وجود تشققات أو تشوهات. | تساعد الصيانة الوقائية في الحفاظ على جودة الحواف وتقليل انقطاعات الإنتاج غير المخطط لها. |
| العيوب الشائعة | نتوءات، انحناء الحواف، تشوه، اختلاف القطع القطري، وفصل غير كامل. | التمزق، والاهتراء، والسحق، والتمدد، وتراكم المواد اللاصقة، والقطع غير المكتملة، والانحراف في الأبعاد. | يتم تقليل العيوب عادةً عن طريق ضبط السرعة والضغط وهندسة الشفرة والدعم وشد المواد. |
| مبدأ الاختيار الأمثل | اختر القص بالمقص للقصات المستقيمة والمتكررة حيث يكون القص المتحكم فيه والإنتاجية العالية من الأولويات. | اختر القطع بالشفرات للمواد الرقيقة والمرنة والمتعددة الطبقات أو ذات الأشكال غير المنتظمة حيث تكون مرونة الشكل مهمة. | ينبغي أن يستند الاختيار النهائي إلى المادة، والسمك، والهندسة، والتفاوت، وحجم الإنتاج، والسلامة، وتكلفة التشغيل الإجمالية. |
ملاحظة: تختلف أرقام الأداء والنتائج باختلاف درجة المادة، والسمك، وهندسة الشفرة، والمسافة، وحالة الماكينة، ومعدل التغذية، وإعدادات المشغل أو نظام التحكم.
يستخدم المقص شفرتين متقابلتين تفصلان المادة حول نقطة ارتكاز. تستخدم الشفرة حافة واحدة بضغط مباشر أو بحركة مستمرة.
يناسب المقص الخطوط الدقيقة، والأقمشة، والجلود، والمواد محدودة السماكة. يمنح تحكماً جيداً، لكنه قد يتعب اليد.
تناسب الشفرة القطع المتكرر، والزوايا المخصصة، والحواف المستقيمة. تحتاج إلى ضبط السرعة والعمق لتجنب سحب المادة.
نعم، تؤثر السماكة والمرونة وطول القطع في الاختيار. قد يسبب المقص تموجات عند تجاوز قدرة الشفرة.
تتراوح الزاوية غالباً بين 15 و30 درجة. ابدأ بزاوية صغيرة، ثم زدها بحذر حسب الكثافة والنتيجة المطلوبة.
قد يخفي الشعر المبلل تفاوت الطول واتجاه الخصل. افحص الحركة والشكل بعد الجفاف قبل اعتماد التقنية.
جرّب القطع على جزء صغير من المادة أولاً. نفّذ عشر قطع، ثم قارن الحواف والقياسات والتكرار.
لا، فالأرقام لا تشرح سلوك كل مادة أو خصلة. قد تنجح زاوية واحدة هنا، وتفشل في جزء آخر.
الضغط الزائد قد يسحب المادة ويترك حافة مسننة. نظّف الأدوات وافحصها قبل الاستخدام، وسجّل النتائج حتى لو لم تكن مثالية.
يوضح هذا المقال الفرق بين القص بالمقص والقطع بالشفرة في الصناعة الصناعية الصينية، مع التركيز على كيفية اختيار التقنية حسب نوع المادة وسمكها ومتطلبات الإنتاج. يعتمد القص بالمقص على تشفيرتين قابلتين لفصل رقاقة التشويش بكثافة، ويراعى فيه ضبط الخلوص، ويتراوح ما بين 3 و8% من سماكة المادة للحصول على حواف التشطيبات. إما قطعت بشفرات في تعتمد على شفرة فقط تخترق المادة أو تفصلها بشكل شامل، ما يجعل مناسبة للسباحة والمرنة وبعض التطبيقات العامة. ولمن يبحث عن شرح باللغة الإنجليزية، فإن عبارة ما هو الفرق بين القطع بالقص والقطع بشفرة الحلاقة تلخص الجيل الجديد بين الطريقتين.
صينية الخبز المستخدمة في الغالب تتراوح بين 15 و30 درجة، ويؤثر على جودة قطعها. ويتميز بالمقص المتميز وثباتاً أعلى في التطبيقات المتخصصة المتخصصة في سماكة، بينما يتميز بالقطع بالشفرة بالمرونة وسرعة التبديل ويمكن التعامل مع المواد الحساسة. لذلك يجب أن يستند الاختيار إلى السماكة، وقوة الشد، وسرعة الخط، ومستوى الدقة، ومتطلبات المباراة النهائية.